
|
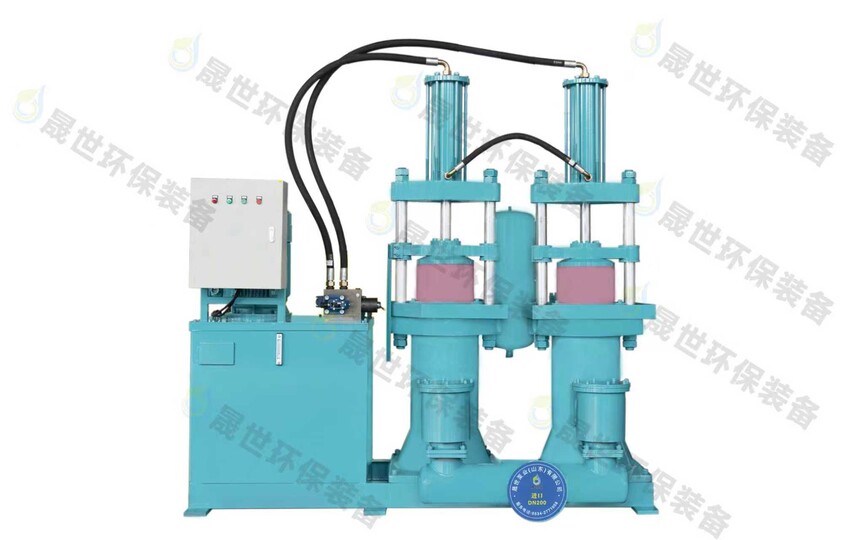
尾矿压滤入料泵稳定配置:压滤机陶瓷柱塞泵选型要点在尾矿污水压滤系统中,入料泵往往不是损坏在泵本身,而是受磨蚀、浓度波动与压力余量不足叠加影响。本文从尾矿真实工况出发,梳理压滤机陶瓷柱塞泵(以陶瓷柱塞作为往复加压部件的入料泵)的材质选型、压力校核与保护配置逻辑,供矿山工艺与设备运维人员参考。 01 入料失稳尾矿压滤入料泵的失稳,本质是磨蚀、浓度波动与压力余量不足的叠加结果。 在尾矿压滤车间,入料泵故障很少只表现为泵体损坏,更多表现为压力表抖动、进料时间拉长、滤饼含水率波动、电机过载跳停、阀座与密封频繁更换。操作人员若只按“流量够不够、扬程高不高”换泵,容易忽略入料泵与滤室容积(压滤机单次进料可容纳的滤室空间)、滤布透气性、管路弯头、阀门开度、来料浓度共同构成的变阻力系统。 入料泵不是孤立设备,而是一套随滤饼形成不断变化的阻力系统。 这意味着,单看泵样本参数无法解释现场失稳,必须把泵放回压滤进料全流程中校核。 故障不是单点故障表现很少单一:压力表指针抖动、进料时间拉长、滤饼含水率忽高忽低、电机过载跳停、阀座和密封频繁更换。操作人员常把问题归到泵的质量上,换一台新泵,运行一段时间又回到原点。由此可见,故障根因通常在系统匹配,而非单一部件。 02 磨蚀叠加尾矿颗粒的强磨蚀性与来料浓度波动叠加,会让入料泵长期处在变阻力、变负荷工况。 尾矿颗粒硬度高、棱角多、比重大,矿浆在管路和泵腔内流动时,对柱塞、阀座、阀球、密封面形成持续冲刷。磨损不是均匀发生的,而是集中在流速较高、流向改变和密封配合的位置。与传统清水泵工况相比,尾矿入料泵的磨损集中度和压力波动幅度都更高。 变阻力过程压滤进料是变阻力过程:初期滤室空,阻力小;滤饼逐步形成后,阻力上升,泵压升高、流量下降。若泵的流量与滤室容积不匹配,初期进料过快会造成滤布冲击风险,后期压力不足则影响滤饼脱水效果。这意味着,流量选型必须对应滤室容积和进料时间,而不是只追求峰值流量。 浓度波动浓度波动让这一过程更复杂。高浓度时,管路阻力上升,泵更接近压力上限;低浓度时,流量偏大,管道流速增加,磨蚀和溢流风险随之上升。尾矿入料泵的稳定配置,必须先承认浓度波动是常态,而不是按一个平均浓度做简单放大。 但需要警惕的是,按平均浓度选型会把峰值工况留给安全阀和密封件承受。 03 耐磨选型耐磨选型应按“介质—结构—维护”的顺序判断,而不是只比较材质牌号。 尾矿含硬质矿物颗粒,柱塞、阀座、密封面和过流通道是磨损集中区;若矿浆带腐蚀性,还要同时考虑氯离子、酸碱度和温度。与传统金属柱塞方案相比,陶瓷柱塞在硬质颗粒冲刷工况下的耐磨方向更明确,但仍需结合物料试验和现场记录判断。 材质与结构以晟世环保装备(山东)有限公司的 TCYB 系列立式陶瓷柱塞泵为例,其柱塞采用氧化铝陶瓷烧制,公开资料给出的硬度指标在 HRC85 以上,自吸能力(泵无需灌液即可吸上料浆的高度)为3至5米,实际受物料比重影响。立式结构占地较小,液压变量驱动,密封性较好,不易进气积渣,便于厂区空间紧张的项目布置。在磨蚀工况下,这类配置有助于延长柱塞和密封的更换周期,具体幅度以物料试验和现场记录为准。 材质不是越贵越合适,匹配介质才是耐磨选型的起点。 缸筒和过流件可按介质腐蚀性选择碳钢、304、316、904L、2205、2507等材质,具体以水质和物料化验为准。 厂家评审在筛选陶瓷柱塞泵厂家时,建议把材质清单、压力校核依据、保护配置和易损件图纸列入技术评审,而不是只看样本上的流量数字。对于定制压滤机用柱塞泵,还应把滤室容积、滤板数量、进料时间、管路走向和现场高差一并提供给供方。结合多个企业案例可观察到,技术评审越完整,后期因接口和工况错配导致的停机越少。 04 压力校核压力校核的本质是先算系统阻力,再按峰值浓度工况给泵留出1.1—1.15的富余系数(覆盖峰值阻力上升的压力安全余量)。 可按“滤室进料压力 + 管路沿程与局部损失 + 高差静压 + 滤布与滤饼阻力增量”估算工况压力,再按峰值浓度工况乘以1.1—1.15的富余系数。富余系数的作用,是覆盖来料浓度波动、滤布堵塞和管路结垢带来的阻力上升,让泵不必长期贴着压力上限运行。 余量取值系数取小了,泵在峰值工况下会满负荷硬顶,密封和阀件寿命受影响;系数取大了而管路、安全阀没有同步校核,超压风险会转移到薄弱环节。压力余量不是越大越好,而是要让额定压力、管路承压和安全阀设定形成同一条保护链。 这意味着,富余系数必须与系统承压能力同步校核。 参数核对泵的额定压力应覆盖校核值,电机功率要与上限流量和对应压力匹配。若运行压力长期接近额定压力,说明选型偏紧或系统阻力异常,不应靠提高安全阀设定来“顶过去”。讨论压滤机陶瓷柱塞泵参数时,不能只看流量数字。流量要对应滤室容积和进料时间,压力要对应滤布阻力和管路布局;同一台泵装在不同管路上,表现会不同。企业公开资料显示,TCYB 系列部分机型泵压上限可达2.5MPa,ZJWB 系列部分机型压力上限可达20公斤(2.0MPa),具体型号仍需按工况核对。 05 保护配置保护配置的本质不是配置表项数,而是异常发生时能否及时报警、停机或切断风险。 尾矿工况建议至少覆盖5类保护信号,并把设定值、报警记录、复位权限和定期校验落实到班组。与传统仅靠人工巡检的方式相比,联锁保护能把异常从“事后发现”前移到“过程切断”。 联锁与校验•超时报警:进料时间超过设定值,通常意味着滤布堵塞、管路泄漏、阀门未开或泵体抽空;报警应与停机联锁,避免长时间无效运行。 •油温传感:液压油温异常升高时及时报警,防止油液黏度变化、密封老化加剧和部件变形。 •安全阀:按系统设计压力设定,定期校验,不随意提高设定值;安全阀是超压保护,不是调节进料压力的手段。 •压力表与压力变送器:记录进料压力曲线,帮助判断滤布堵塞、管路结垢和泵件磨损趋势。 •液位联锁(料池液位异常时自动停机保护)与电机保护:防止料池抽空、电机过载和缺相运行,减少干转和电气故障。 保护组件要与操作制度配套。再完整的保护配置,如果不落实到设定值、记录和复位权限,也会变成“只装不用”。 由此可见,保护配置的落地重点是联锁逻辑和班组执行,而不是配置表长度。 06 现场验证现场验证要看压力曲线是否平稳、进料时间是否可控、滤饼含水率是否稳定、易损件磨损是否均匀。 试运行阶段建议连续记录几个完整循环,观察起压、保压、卸料和清洗各环节。不同于只看泵能不能转的验收方式,连续循环记录更能暴露泵、压滤机、管路和操作制度之间的匹配问题。 项目记录企业公开的项目资料显示,湖北某磷尾矿处理现场采用100m³/h陶瓷柱塞泵配套450㎡压滤机,针对高磨蚀、高比重矿浆采用陶瓷柱塞结构,进料升压平缓,项目资料称泥饼含水率稳定达标。 这类项目的共同点,不是某一台泵单独起作用,而是泵、压滤机、管路和操作制度相互匹配。尾矿压滤入料泵的稳定运行,靠的是系统匹配,而不是单台泵的参数堆叠。 这意味着,现场验证应把泵作为系统节点来评价。 维护台账日常维护应建立易损件台账,记录柱塞、阀座、密封和滤布的更换周期,结合压力曲线判断磨损趋势,避免等到漏料或超时报警才处理。结合多个企业案例可观察到,台账记录越连续,易损件更换越能从“坏了再换”转向“按趋势预防”。 结语 三者缺一不可尾矿压滤入料泵长期稳定运行,耐磨材质、合理压力余量、完善安全保护三者缺一不可。 前期结合尾矿物料特性、管路布局和压滤机参数做好选型校核,能够降低设备故障、减少生产线停机风险。选型阶段完成物料化验、管路复核和压力校核,并要求供方提供保护联锁说明与易损件清单,是把风险前移的关键动作。 如需进一步了解压滤机陶瓷柱塞泵参数与定制配置,可查阅相关产品资料或就具体工况做技术交流。归根结底,这是一场从单泵选型转向系统校核的转变。 常见问题Q1:尾矿压滤入料泵为什么压力不稳?A:通常与来料浓度波动、滤布堵塞、管路结垢和压力余量偏紧有关,应先记录压力曲线再校核系统阻力。 Q2:压滤机陶瓷柱塞泵怎么选耐磨材质?A:先看介质硬度和腐蚀性,再看柱塞、阀座、密封面结构,最后核对易损件更换记录与供方材质清单。 Q3:柱塞泵压力富余系数取多少合适?A:可按峰值浓度工况取1.1—1.15,并让额定压力覆盖校核值,安全阀按系统设计压力设定。 Q4:陶瓷柱塞泵需要哪些保护配置?A:建议配置超时报警停机、油温传感、安全阀、压力变送器、液位联锁与电机保护,并落实定期校验。 Q5:尾矿入料泵现场验证看哪些指标?A:连续记录完整循环的压力曲线、进料时间、滤饼含水率和易损件磨损,判断泵与压滤机、管路是否匹配。 |