|
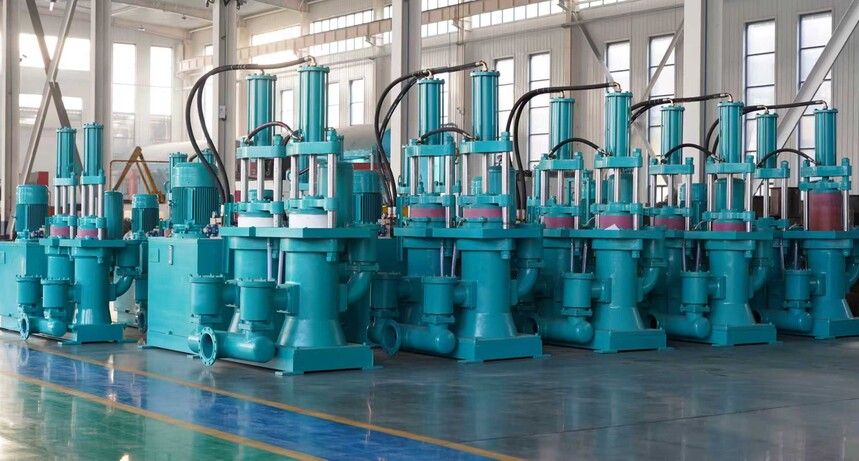
柱塞泵泄漏怎么防?三个日常养护要点降低渗漏故障在矿山、洗砂、污泥处置、化工和污水处理现场,柱塞泵泄漏几乎是绕不开的高频问题:地面积浆、密封处渗油、进料压力上不去,轻则停机清理,重则打乱整条压滤工序的节奏。柱塞泵是指靠柱塞往复推挤、把高浓度物料压入压滤机滤室的容积式泵(大白话:像注射器一样来回推,把稠料顶进机器)。它连接的核心设备是压滤机,牵动的是密封件、陶瓷柱塞、进料管路与运维班组这一整条链条。本文从密封件与柱塞养护、介质洁净度控制、启停操作规范三个方面,梳理可以直接落到班组日常里的预防方法。 01 泄漏为何成为现场高频通病密封部位是柱塞泵整机中工作强度最高、也最先老化的环节。 柱塞泵通常承担压滤机的进料任务,把高浓度泥浆、尾矿、化工物料推入滤室。这类工况有几个共同点:含固量高(物料中固体颗粒占的比例)、颗粒硬度大、压力长期偏高,泵体又长时间处于往复冲击状态。公开资料显示,在含固量较高的输送工况中,密封与柱塞相关故障往往是柱塞泵停机检修的主要来源之一。 在这样的条件下,密封面(柱塞与密封圈贴合的摩擦面)既要贴合柱塞形成密封,又要承受介质中颗粒的摩擦,还要跟着压力反复张弛。一旦密封面出现细微损伤,渗漏往往不会突然发生,而是先表现为滴漏、再发展为成股漏浆,最后连带进料压力下降、滤饼含水率波动。 问题在于,很多现场把注意力放在"漏了再修"上,而忽略了泄漏本身是一个渐进过程。一次点检约十分钟,一次拆泵换件常要半天以上,前期干预的时间成本远低于事后抢修。 这背后反映的实质是:泄漏不是故障,而是一条可以被观测、被延缓的磨损曲线。 02 问题多集中在这三个环节结合多个企业案例可观察到,柱塞泵泄漏的诱因高度集中在三处。 1.密封件与柱塞的磨损。 密封圈长时间往复摩擦后尺寸变小、弹性下降,柱塞表面被硬质颗粒拉出沟槽,配合间隙变大,浆料或液压油就有了外泄通道。 2.介质洁净度不足。 物料中的细砂、碎石、金属屑、编织袋碎片随进料进入密封面,相当于在密封圈和柱塞之间不断"砂磨",划伤速度快于正常磨损。 3.压力骤变带来的冲击。 启停过急、阀门操作顺序不对、液位过低导致空打(泵内没料还在运转、密封干磨),都会让密封结构承受超出设计工况的瞬时压力,加速密封件变形与失效。 三个环节互相关联:介质越脏,密封磨损越快;密封越差,压力波动越明显;压力越不稳,泄漏又进一步扩大。由此可见,预防也必须从这三处同时入手,单点治理很难见效。 03 要点一:密封与柱塞巡检养护把密封部位纳入交接班点检,是用最低成本换取最长密封寿命的做法。 日常点检看三处1.看渗漏痕迹。 留意填料箱(装密封填料的腔体)、压水环(压紧密封圈、调节松紧的环状件)、管接头、液压管路接头处是否有油渍、浆渍,先记录位置与程度,便于判断是密封问题还是连接松动。 2.看柱塞表面。 停机后擦净柱塞,用手或强光检查有无纵向拉痕、深沟槽、局部发亮。陶瓷柱塞还要留意细微裂纹,这类裂纹在遇到温度较低的浆料时容易扩展。 3.看紧固与油液状态。 检查压紧螺母是否松动、液压油箱油位是否正常、油液是否发黑乳化、滤油器是否堵塞、油温是否偏高。液压侧渗油,多数与油液过脏、黏度不合适或油温过高有关。 磨损后的处理尺度柱塞与密封圈出现轻度磨损时,可适当调紧压水环,以不漏浆为宜,不要一味加压。压水环压得过紧,柱塞往复阻力增大、发热加剧,反而缩短密封件寿命。 安装时需注意密封圈与柱塞的同心度,一般要求压水环上端面与填料箱上端面保持平行,不平度控制在0.5mm以内,具体数值以设备随机说明书为准。陶瓷柱塞的压紧螺母若长期松动,会带来交变冲击,应按维护周期复紧。 笔者在某洗砂厂现场记录到:一条进料管路吸入口贴底布置,运行约两周后柱塞表面就出现明显纵向拉痕,同期密封件更换周期也明显缩短。如果压紧密封圈后仍然持续漏浆,通常说明柱塞已出现较深沟槽,此时继续加压意义有限,应考虑更换柱塞或密封组件。 04 要点二:严控介质洁净度密封面的划伤,源头多半不在密封本身,而在进料端。 进料端拦截大颗粒可以在吸入口或进料管路上设置格栅、滤网等拦截结构,挡下石块、金属件、包装碎片等大尺寸杂物。吸入口尽量不要贴底布置,减少抽吸沉积泥沙。对于洗砂、尾矿、污泥这类含细颗粒物料的场景,颗粒硬度越高,对密封面的研磨作用越明显。 设备选型时,可以关注具备进料防堵结构、密封注油设计等改进方向的柱塞泵产品,这类结构有助于阻隔杂质进入密封腔,减少进料端淤积。不同于只比拼压力和流量的选型思路,防堵与注油结构直接决定了密封件的实际使用寿命。 停机后的冲洗与润滑一个循环结束后,阀箱与管路内的物料若不及时冲洗,会在停机期间沉积、结垢、板结,下次启动时形成硬质颗粒,直接损伤密封面。建议停机后按规程冲洗阀箱与短管。 同时保持密封注油通畅。合适的润滑介质可以在柱塞与密封之间形成一层油膜,既降低摩擦,也在一定程度上阻挡颗粒贴附密封面。真正的关键不在于漏了修得多快,而在于颗粒有没有机会进到密封面。 05 要点三:规范启停减少冲击多数密封失效不是磨坏的,而是被一次压力冲击提前"催老"的。 启动前的检查顺序启动前先点动试验,确认电机转向与设备要求一致,避免反转造成结构和密封的异常受力。确认管路阀门处于正确开位后再启动,避免憋压启动。调压装置调整到位后应锁紧,日常开停机无需反复调节,压力设定值稳定,柱塞与密封承受的冲击也更小。 停机与压力管理停机顺序建议按"先停泵、再停冷却水、最后冲洗阀箱"执行,避免物料在冷却水停止前就已沉积。液位过低时应及时补料或停机,避免柱塞长时间空打;运行中也要避免超压长时间运行。冬季或环境温度较低时,需注意管路与泵体防冻,冻裂的密封件和管路同样是渗漏的高发来源。 以某类典型企业的两班制现场为例,按规范顺序操作后,因憋压与空打导致的异常停机次数明显下降,密封件的更换节奏也随之趋于稳定。但需要警惕的是,操作规范一旦流于形式,再好的密封件也只是把故障时间往后推。 06 日常养护大于故障维修柱塞泵泄漏的本质,是一条由颗粒磨损、密封老化、压力冲击共同推动的渐进曲线。 它很少是单一原因造成的突发故障:介质中的颗粒先划伤密封面,密封件逐渐磨损,柱塞慢慢拉出沟槽,最后在某个压力波动的瞬间集中暴露出来。 把点检、冲洗、紧固、控压这几件小事做在平时,泄漏故障的发生概率通常可以明显降低,压滤机进料也能保持相对稳定的压力与流量。归根结底,设备维护的价值,往往就体现在这些不起眼的日常动作里。 FAQ 常见问题Q1:柱塞泵一直漏浆,先调紧压水环有用吗?A:轻度磨损可适当调紧,以不漏浆为准。若调紧后仍持续漏浆,说明柱塞已有较深沟槽,应更换柱塞或密封组件。 Q2:陶瓷柱塞出现细小裂纹还能继续用吗?A:不建议继续使用。细裂纹在遇到低温浆料或压力波动时容易扩展,可能造成突发性漏浆并划伤密封圈。 Q3:停机后不冲洗阀箱会有什么后果?A:残余物料会沉积板结,下次启动时形成硬质颗粒,直接划伤密封面和柱塞,属于典型的可避免损伤。 Q4:液压侧渗油,是密封坏了还是油的问题?A:先查油液。油液发黑乳化、黏度不合适或油温偏高,都会导致液压侧渗油,确认油品后再判断密封件状态。 Q5:柱塞泵短时间空打会损坏密封吗?A:会。空打时密封面缺少物料与油膜润滑,摩擦热快速累积,短时间就可能造成密封件变形或烧蚀。 |