|
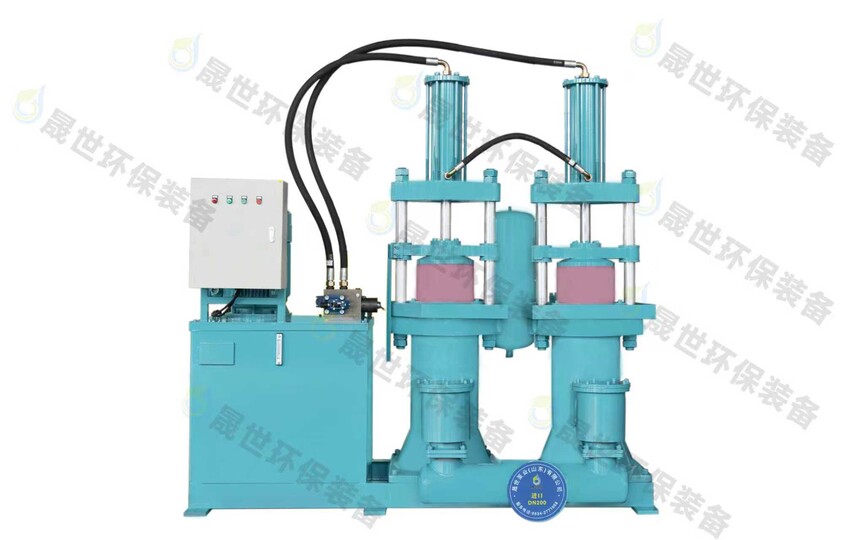
高腐蚀化工浆料:压滤机专用入料泵选型与落地案例化工生产中,不少浆料带有酸性、碱性或高盐成分,同时夹带细颗粒固体,对泵体的侵蚀强度明显高于普通污泥工况。许多项目在采购压滤机专用入料泵时只核对流量与扬程,忽略了介质腐蚀性,结果设备投用后密封渗漏、压力不稳、滤饼不干等问题接连出现,直接影响连续生产。本文结合化工与尾矿现场,梳理高腐蚀浆料工况下的选型逻辑与落地效果。 01 高腐蚀浆料为何"吃泵"在化工压滤线上,入料泵长期处在"边腐蚀、边冲刷"的环境中。料浆中的酸碱介质先侵蚀泵体、缸筒与密封件,随后固体颗粒在高速流动中不断削薄过流部件表面。 两者叠加,密封件往往先出问题:被腐蚀后硬化、失去弹性,出现内漏或外漏。压力一掉,滤饼含水率随之升高,卸料时间变长,整个循环被迫拉长,严重时只能停泵检修。这也是不少现场"泵没坏、线却停了"的真实原因。 02 腐蚀工况的三大难点高腐蚀浆料工况的难点,通常集中在三个层面: 1.介质腐蚀性强且波动大。 化工污水污泥成分复杂,pH值变化幅度较大,酸碱盐介质容易在金属表面形成点蚀和缝隙腐蚀,选材不当会加速部件穿孔。 2.腐蚀与磨损相互加剧。 单看耐腐蚀,不锈钢表现不错;单看耐磨,高硬度材料更合适。但实际工况是两者同时存在,任何一项短板都会缩短部件寿命。 3.密封与温度双重考验。 密封件在腐蚀介质中本就容易老化,遇到高温物料(如约80℃的过滤料浆)会进一步加速失效,导致频繁拆修与停机。 03 泵体材质如何按介质选配选型的首要环节,是让泵体材质与介质"对号入座"。目前常见的可选材质包括碳钢、304、316、316L、904L,以及2205、2507等双相不锈钢,覆盖从偏中性介质到强腐蚀介质的多种场景。 •316L:适用于含氯不高、腐蚀性中等的浆料; •904L:多用于硫酸、磷酸等强酸工况; •2205/2507双相钢:在含氯离子、易发生点蚀和应力腐蚀的环境中表现更稳定; •陶瓷柱塞泵:针对腐蚀与磨损都较苛刻的介质,可在关键过流位置形成额外防护。 厂家技术资料显示,相关机型的核心承压与过流部件可配置防腐等级 A1–A6、耐磨等级 M2 乃至 M4 的材质方案,缸筒采用激光熔覆强化工艺以抵抗颗粒冲刷。需要提醒的是,材质并非越贵越合适,而是要匹配介质的成分、浓度、温度与含固量。 04 密封结构与防内漏设计材质解决的是"耐蚀",密封解决的则是"不漏"。针对传统柱塞泵渗漏、维护繁琐等问题,新一代卧式柱塞泵多采用封闭式内循环油路设计,让液压油与浆料分离,从结构上减少浆料进入液压系统的可能。 配合密封注油系统,可便捷补充润滑油,并在进料端阻隔杂质进入泵体,减少淤积堵塞。散热方式上,风冷机型无需外接冷却水管,既避免水管在腐蚀环境中锈蚀,也让现场布置更整洁。 资料显示,这类结构可支持含水率80%以上的高浓度固液混合物输送,并具备5-10米自吸能力。日常运维中,密封圈应按周期检查更换,且不宜压得过紧,以不漏浆为宜。 05 化工与尾矿项目落地效果案例一:湖北某化工企业料浆过滤线。 现场物料过滤温度约80℃。改造前使用一台75kW离心渣浆泵打一台400平压滤机,过滤时间约30分钟,滤饼不干且粘滤布,卸料又要约20分钟。改用节能柱塞泵后,一台210m³/h流量、22kW功率的泵即可同时服务两台400平压滤机,进料时间缩短至5-7分钟,罐内料少时约10分钟,物料温度仍保持在80℃左右。(数据来源于客户现场记录) 案例二:某尾矿固液分离项目。 现场使用 XMZ200/1250-U 压滤机,原配渣浆泵流量100m³/h、功率45kW,单循环需5-6小时,泥饼含水率约40%,且因材质选择不当,约半个月就要更换一台泵。改造为 ZJWB60-12 型入料泵后,流量60m³/h、扬程120m,电机功率7.5kW,过流部件采用316L,单循环时间约120分钟,使用压力12公斤,泥饼厚度约3公分,含水率降至28%。(数据来源于客户现场记录) 两个案例都指向同一个结论:在高腐蚀、高含固工况下,材质适配比单纯追求功率更重要,一旦选错材质,维护成本会被频繁换泵迅速放大。 06 腐蚀工况选型核心回到高腐蚀浆料工况,压滤机专用入料泵的选型可以归纳为三条主线。 一是材质适配。 先分析介质成分、浓度、温度与含固量,再在316L、904L、2205/2507等材质中匹配,必要时在关键部位加强防护,避免"一刀切"。 二是密封结构。 优先选择油水分离、内循环油路与密封注油设计的机型,减少浆料侵入与进料端堵塞,同时兼顾散热方式是否适应现场环境。 三是备件保障。 密封圈、柱塞等易损件应保持合理储备,并确保更换便捷。从工况勘测、选型到调试、维保,可获得一站式的技术支撑,有助于缩短意外停机时间。 如需针对具体介质与工况做选型评估,欢迎联系技术团队,提供物料参数与现场条件,获取匹配的入料泵配置建议。
|